- Начало
- За нас
- Продукти
- Части за прахова металургия
- Части за щамповане на амортисьори
- Гумени части за амортисьори
- Пластмасови части на амортисьора
- Бутален прът на амортисьора
- Спирална пружина на амортисьора
- Плъзгаща се DU втулка
- Закопчалки за амортисьори
- Стоманена тръба
- Пълни амортисьори
- Оборудване за производство и тестване на компоненти на амортисьори
- Новини
- Изтегляне
- Изпратете запитване
- Свържете се с нас
български
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Продукти
Ние доставяме компоненти за амортисьори от пълна категория, включително бутала, щампи, гумени уплътнения, бутални пръти, пружини и собствено разработени машини за ленти/нарези.
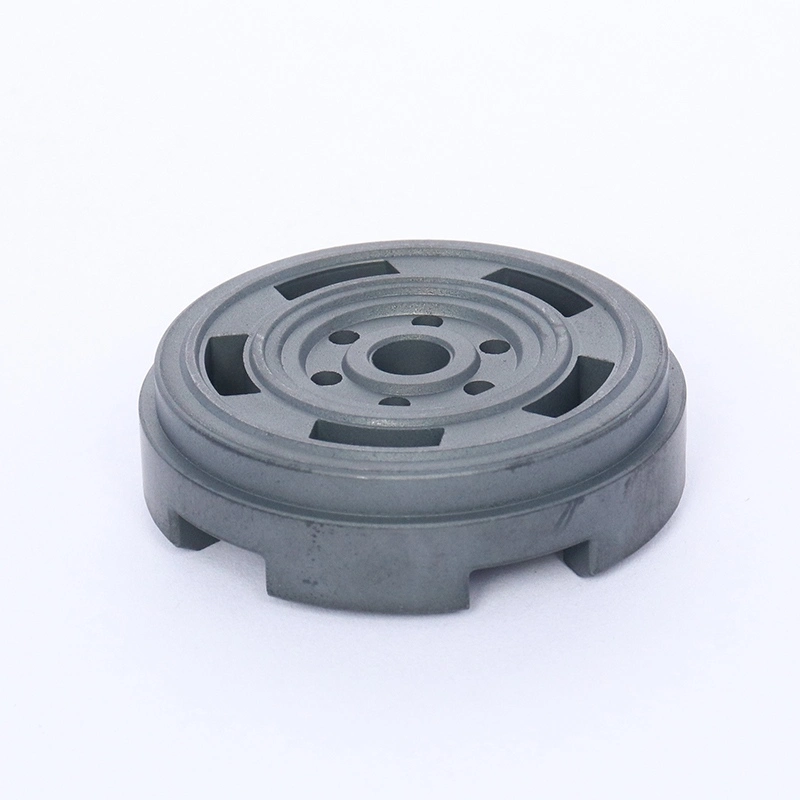

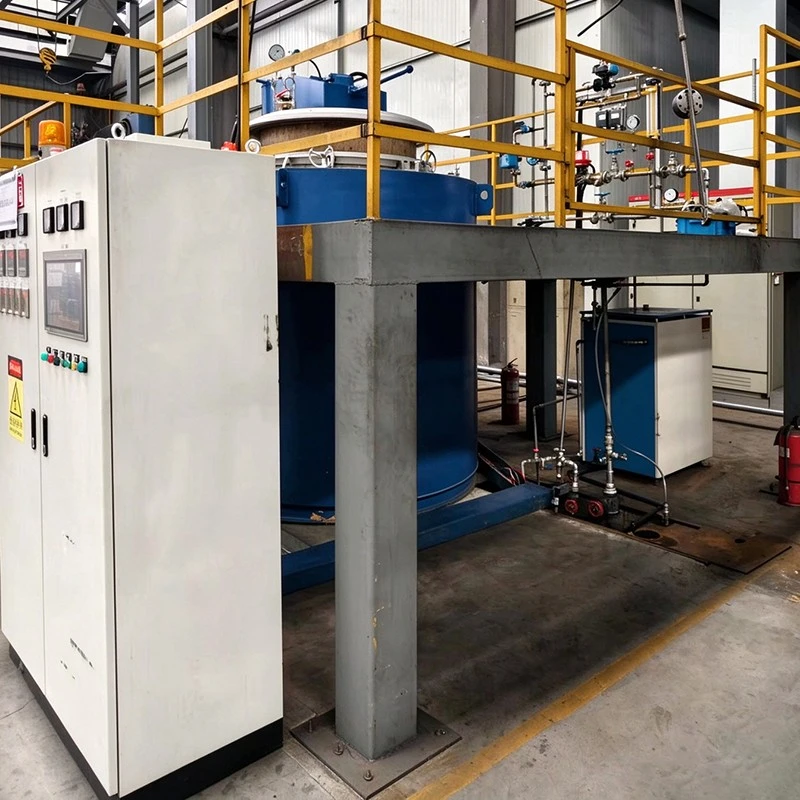
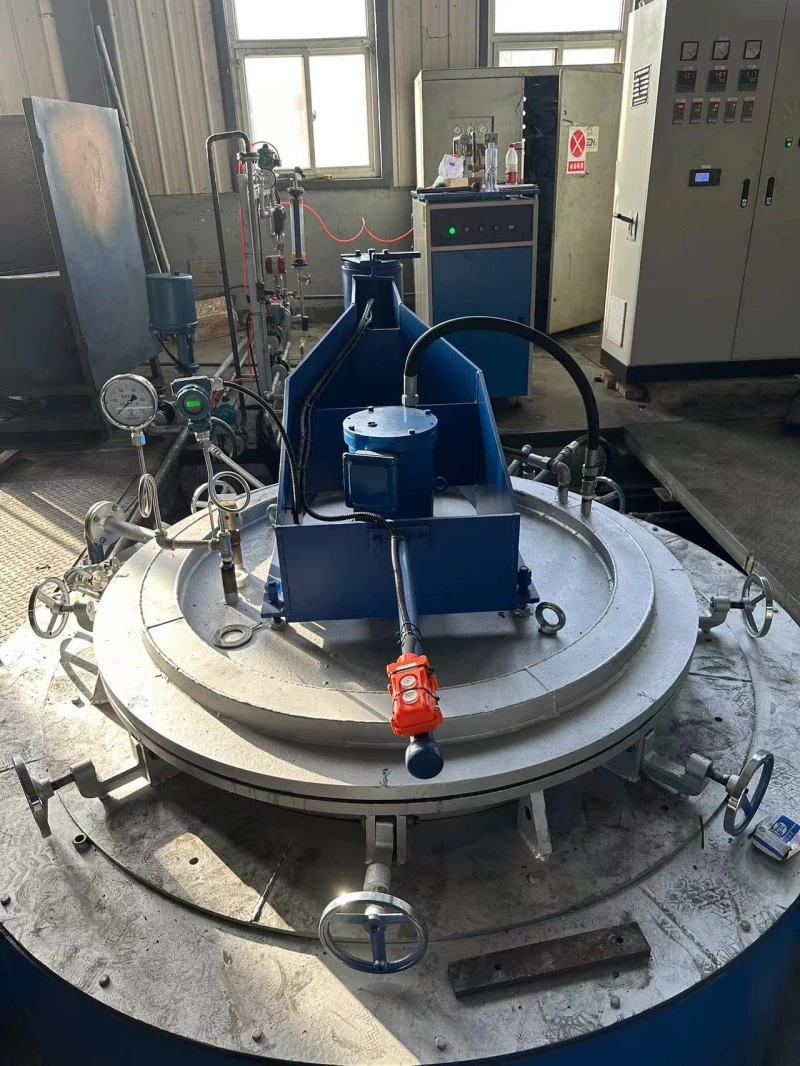
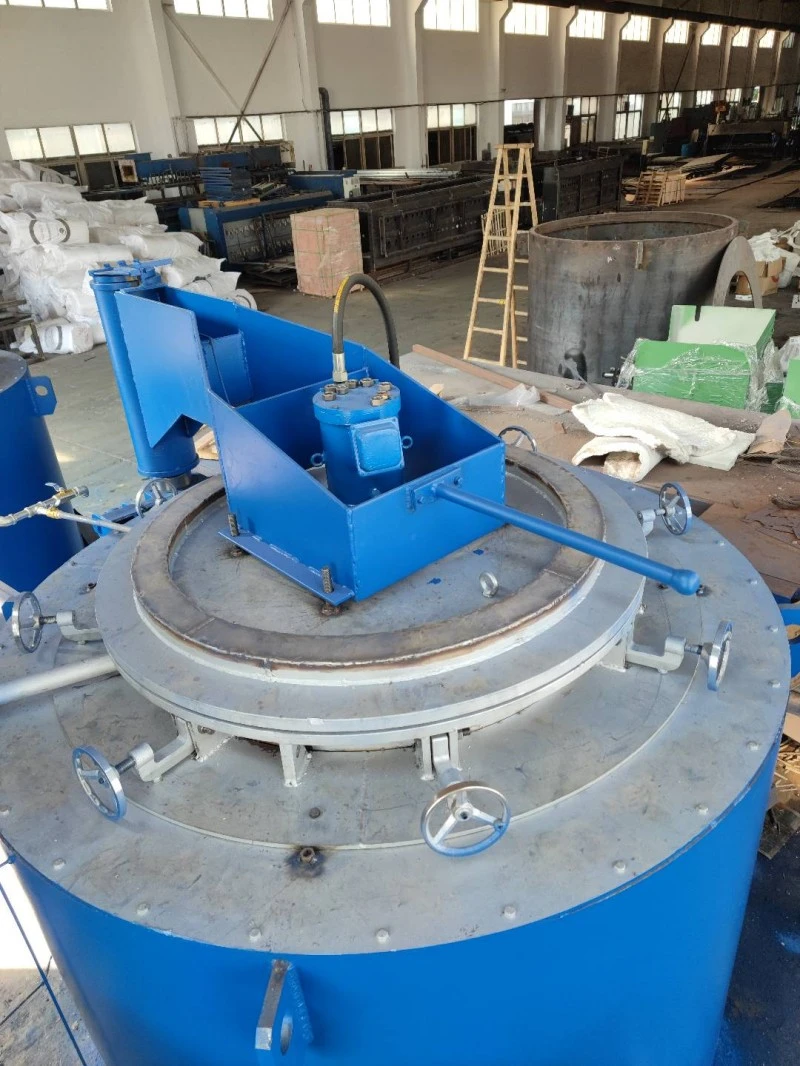
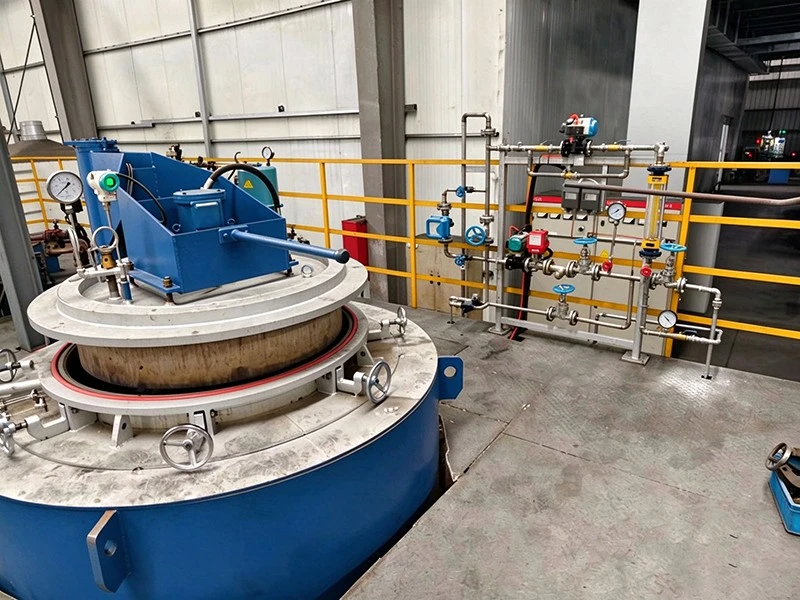
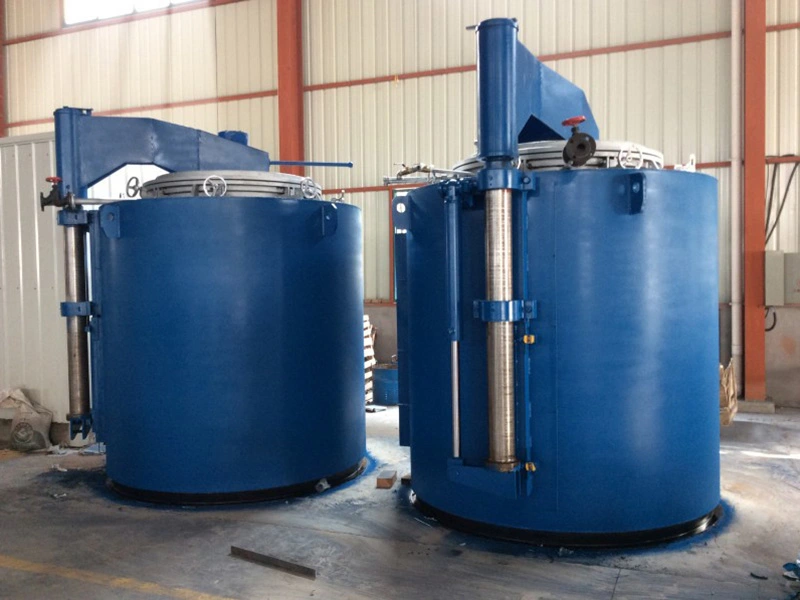
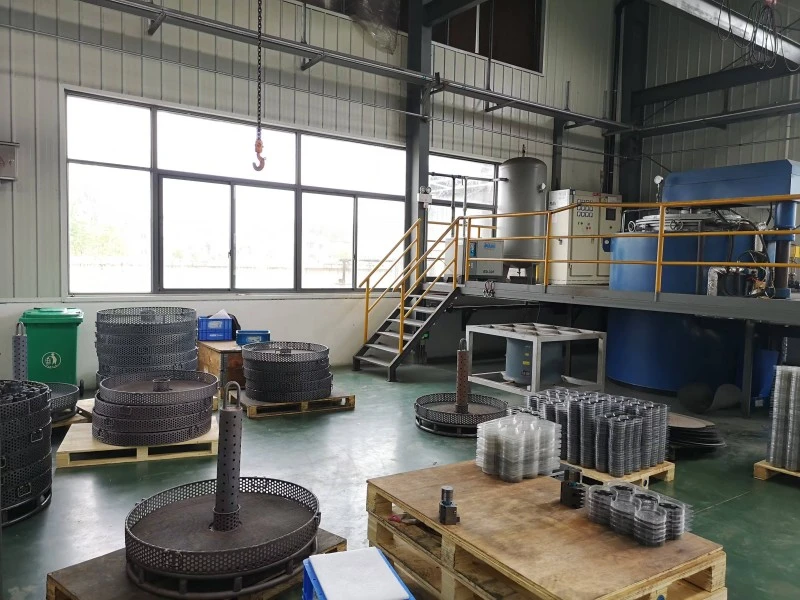
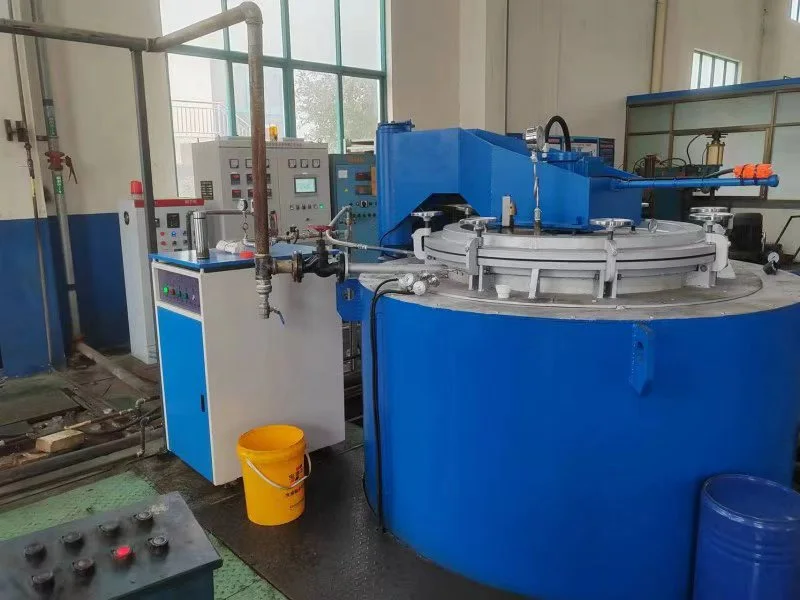
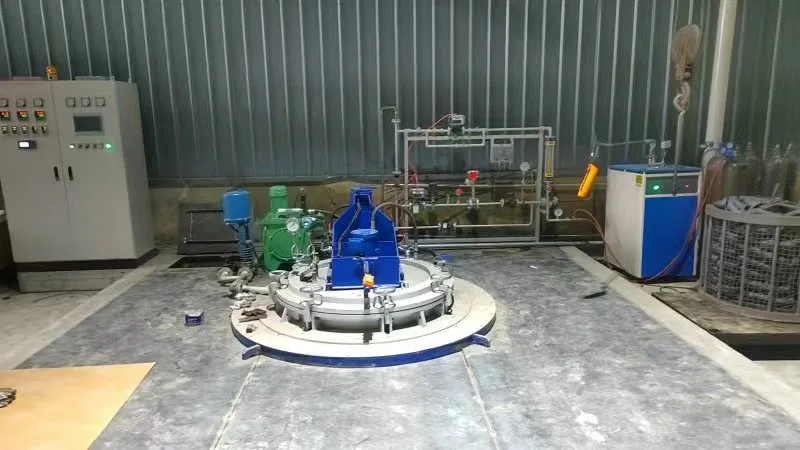
Напълно автоматична пещ за обработка с пара за прахова металургия
Напълно автоматичната пещ за обработка с пара за прахова металургия от XIAYI е предназначена за обработка с пара на компоненти за черна прахова металургия след синтероване. Чрез контролиране на температурата на пещта, потока на парата, вътрешното налягане и азотната атмосфера, системата поддържа окисление на повърхността и почерняване за подходящи части от черни метали.
Процесът на обработка с пара може да образува оксиден слой върху повърхността на подходящи синтеровани компоненти, което спомага за подобряване на устойчивостта на корозия и устойчивостта на износване. Напълно автоматичната пещ за обработка с пара на праховата металургия може също да се използва за приложения за запечатване на пори, където материалът, порьозността, геометрията и условията на процеса са подходящи. Тъй като резултатите от лечението зависят от конкретния компонент и материал, XIAYI препоръчва тестване на проби преди одобрение на производството.
XIAYI използва базирано на PLC автоматично управление на процеса, за да координира продухването с азот, обработката с пара и продухването с азот преди разтоварване. Три независимо контролирани нагревателни зони, автоматично регулиране на парния поток и управление на налягането в пещта в затворен контур позволяват процеса да протича според програмираните параметри.
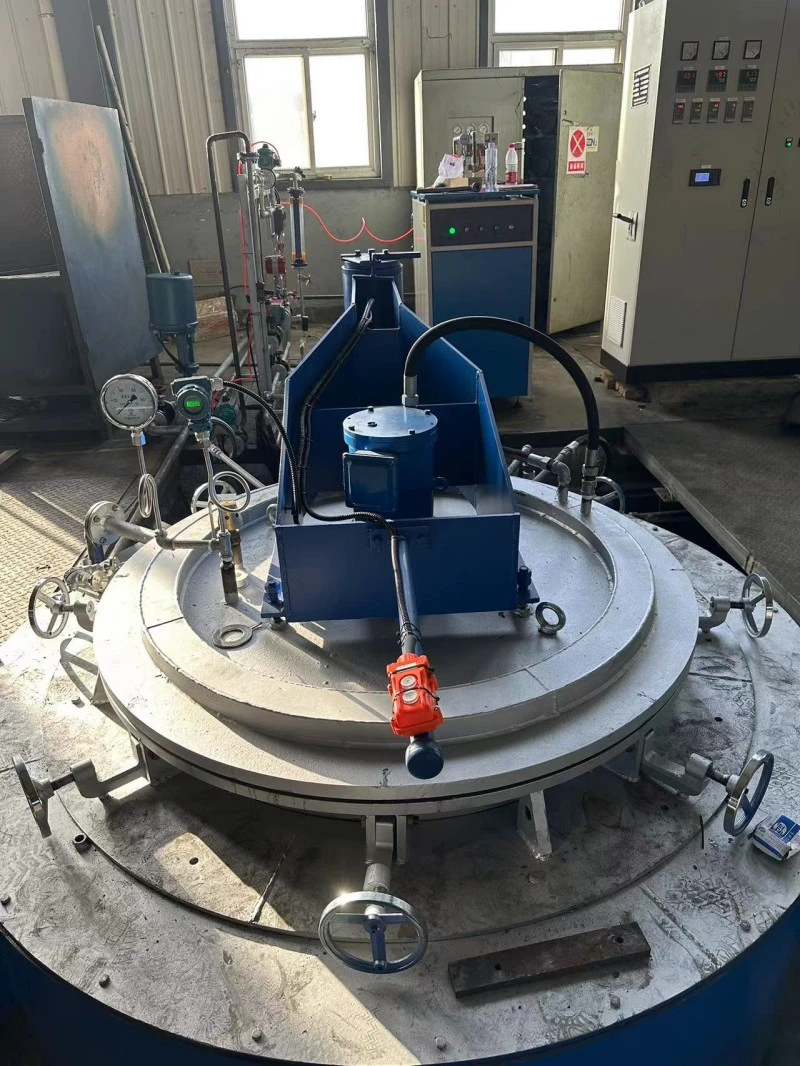
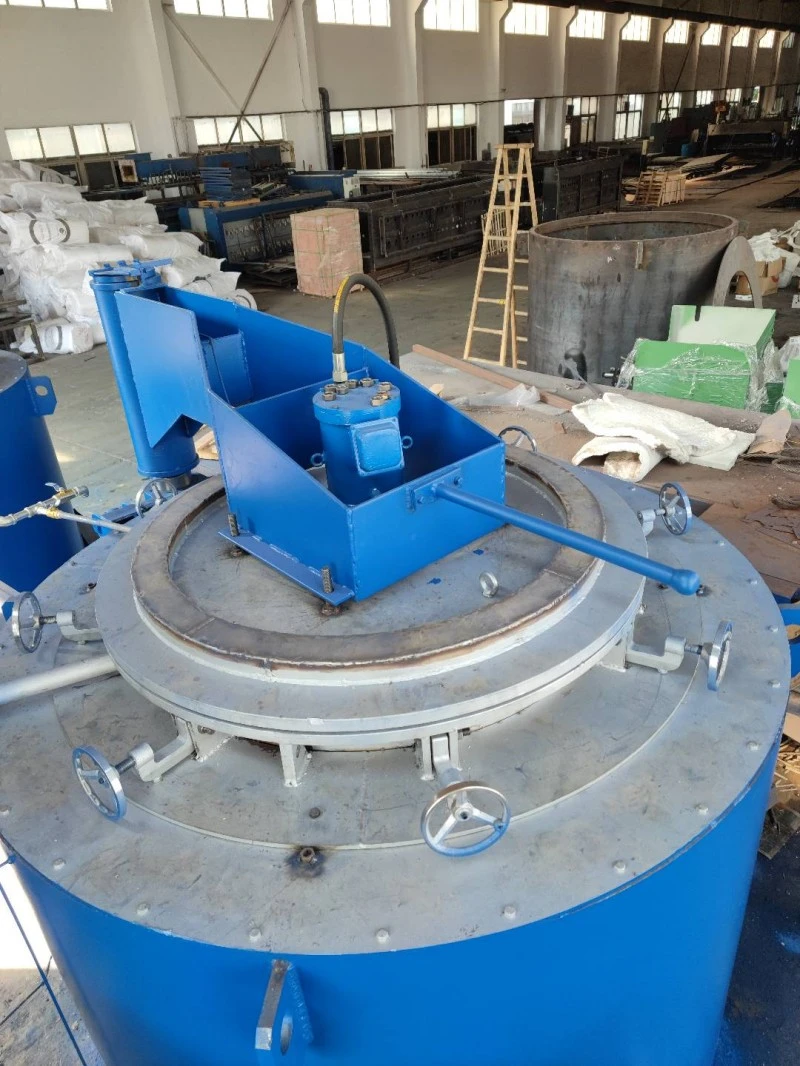
Обработка с пара за железни PM части
Обработката с пара се използва главно, когато синтерован компонент от черна прахова металургия изисква допълнително подобряване на свойствата на повърхността след синтероване.
Почерняване на повърхността
Контролираната обработка с пара може да произведе оксиден слой върху подходящи железни PM компоненти, създавайки външен вид на почерняла повърхност и осигурявайки допълнителна защита на повърхността.
Устойчивост на корозия
Полученият оксиден слой може да помогне за подобряване на устойчивостта на корозия в сравнение с необработена повърхност. Действителното подобрение зависи от състава на материала, порьозността, състоянието на предварителната обработка и валидираните параметри на процеса.
Устойчивост на износване
За подходящи железни компоненти обработката с пара може също така да поддържа подобрена устойчивост на износване. Крайният резултат трябва да бъде оценен чрез тестване на проби в съответствие с изискванията на клиента за приложение.
Запечатване на порите
Процесът може да се счита за приложения за запечатване на пори върху подходящи синтеровани части. Ефективността зависи силно от структурата на порите на компонента и характеристиките на материала.
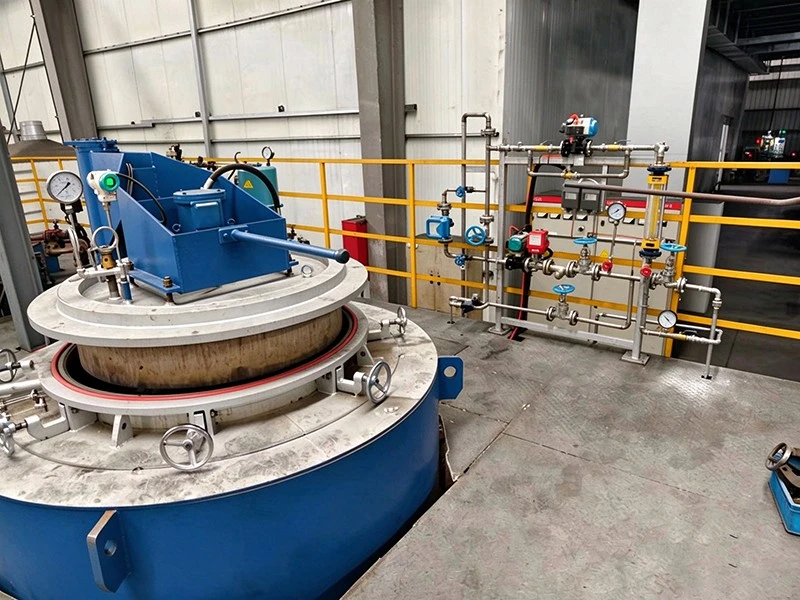
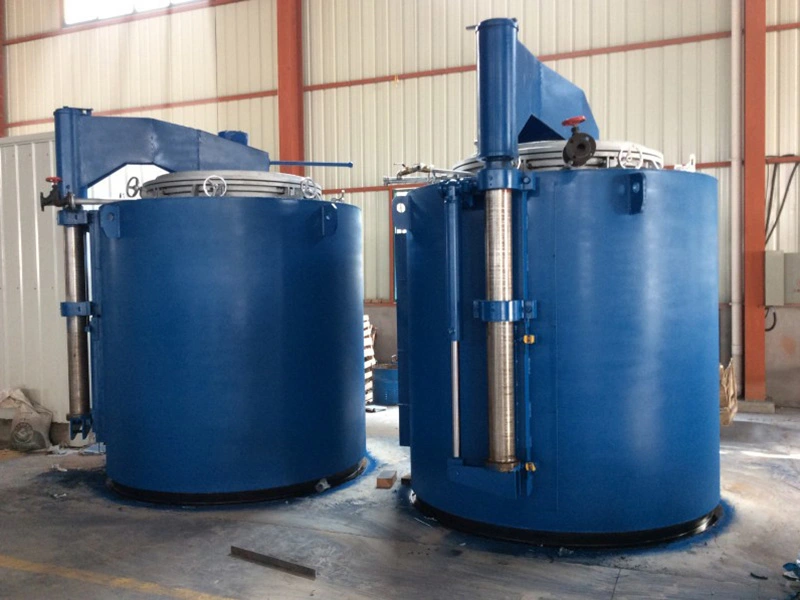
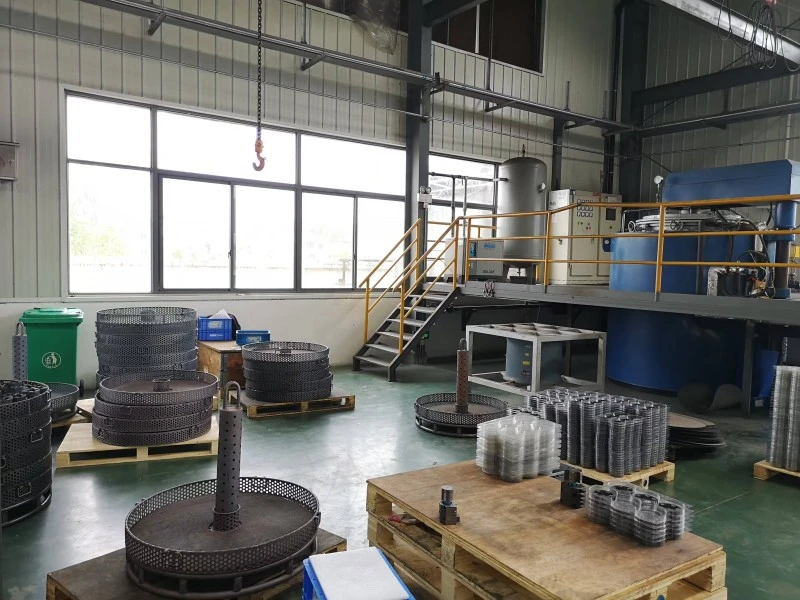
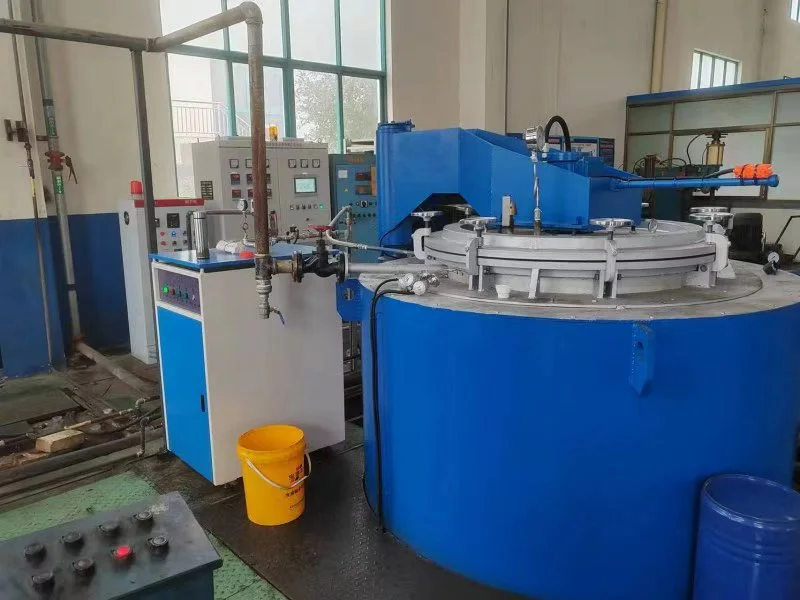
Тризонно отопление
Контролът на температурата е разделен на горна, средна и долна нагревателни зони, така че всяка секция може да се регулира независимо.
Независим зонов контрол
Всяка нагревателна зона има независим контрол на температурата. Това позволява рецептата на процеса да установи различни условия на нагряване или задържане, когато това се изисква от процеса на обработка.
PID регулиране
Отоплителната система използва PID регулиране с нулево кръстосано превключване чрез полупроводникови релета. Това осигурява контролирана мощност по време на процеса на нагряване.
Еднородност на празната пещ
Предоставеното техническо споразумение определя еднородност на температурата на празна пещ от≤ ±5°C при 600°C.
Тази спецификация се отнася за условието за изпитване на празна пещ и не трябва да се третира като гарантирана стойност на еднаквост за напълно заредена производствена пещ. Ефективността на заредената пещ трябва да се оценява според частите и разположението на зареждането.
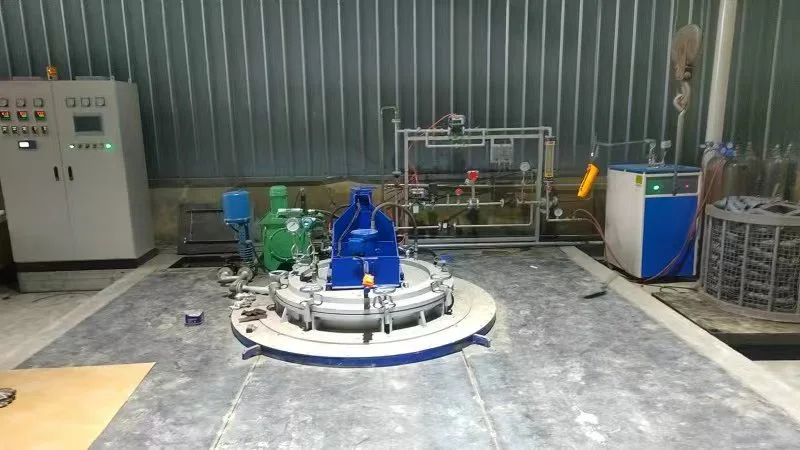
Контрол на пара и налягане
Стабилните условия на пара са важни за постигане на повтарящи се резултати от лечението. Следователно системата съчетава автоматично регулиране на потока на пара с контрол на налягането в пещта.
Автоматичен поток на парата
Парният поток може да се регулира автоматично според програмирания процес. Спецификацията на оборудването изброява доставка на пара от0,4 MPa и 15 m³/h.
Контрол на налягането в затворен контур
Сензор за налягане, регулатор на налягането и моторизиран изпускателен клапан образуват система за управление със затворен контур, за да поддържат необходимото налягане в пещта.
Посоченото максимално налягане в пещта е50 kPa.
Защита от налягане
Системата включва защита срещу свръхналягане, както и мониторинг на налягането на азота и парата. Тези функции помагат на операторите да идентифицират необичайни условия на налягане по време на работа.
Последователност на пречистване с азот
Азотът е включен в програмирания цикъл на обработка, вместо да се обработва като напълно отделна ръчна операция.
Преди третиране с пара
Програмираният цикъл може да започне с продухване с азот преди етапа на обработка с пара. Това позволява атмосферата на пещта да бъде подготвена съгласно валидираната рецепта на процеса.
По време на превключване на процеси
PLC системата управлява прехода между азот и пара според програмираните времена за стартиране и спиране.
Преди разтоварване
Продухването с азот може да се извърши отново преди разтоварване. Това завършва програмираната последователност на обработка, преди операторът или автоматичната система за манипулиране да премахне обработените части.
Управление на PLC рецепти
TheНапълно автоматична пещ за обработка с пара за прахова металургияизползва PLC базирана система за управление с HMI интерфейс за централизирано управление на процеса.
Температура и време на задържане
Операторите могат да задават температурни параметри и времена за нагряване или задържане за трите нагревателни зони според одобрената рецепта за обработка.
Параметри на парата и налягането
Парният поток и налягането в пещта могат да бъдат конфигурирани като част от процеса на обработка.
Време за азот
Времената за начало и спиране на подаването на азот могат да бъдат програмирани за различните етапи на цикъла.
Настройки на алармата
Температурите на алармата и алармите на оборудването могат да бъдат конфигурирани чрез системата за управление. Звукови и визуални аларми показват завършване на процеса или необичайни условия.
Данни за процеса на HMI
За производствените екипи знанието какво се е случило по време на цикъл на лечение е важно при разследване на отклонения в качеството.
Температура в реално време
HMI показва температурата на всяка нагревателна зона, така че операторите да могат да наблюдават текущото топлинно състояние.
Налягане и поток на парата
Текущото налягане в пещта и потокът на пара се показват по време на работа, което позволява на операторите да идентифицират отклонения в процеса.
Процесни записи
Системата записва съответните работни параметри и информация за грешки. Тези записи могат да поддържат производствения мониторинг и последващия преглед на процеса.
Капак на пещта и охлаждане
Капакът на пещта използва хидравлична повдигаща конструкция, предназначена за многократно отваряне и затваряне по време на производството.
Хидравлично повдигане на капака
Хидравличното повдигане позволява контролирано движение на капака на пещта по време на операции по товарене, разтоварване и поддръжка.
Уплътнителна структура
Капакът използва топлоустойчива уплътняваща структура, предназначена за среда с обработка с пара при висока температура.
Водно охлаждане
Компонентите за водно охлаждане са включени в дизайна на капака на пещта. Оборудването включва и защита срещу свръхналягане за системата на капака.
Основни технически спецификации
Следните данни се основават наφ1200 × 900модел, посочен в предоставеното техническо споразумение. Окончателната конфигурация трябва да бъде потвърдена според частите на клиента, производствения капацитет и изискванията на процеса.
| Параметър | Спецификация |
| Модел | φ1200 × 900 |
| Размери на пещната камера | φ1200 × 900 мм |
| Материал на камерата | SUS 321, посочен в таблицата със спецификациите; 1Cr18Ni9Ti, посочен в структурното описание |
| Дебелина на стената на камерата | Странична стена: 8 мм; дъно: 10 мм |
| Максимална работна температура | 650°C |
| Отоплителна мощност | Прибл. 142 kW |
| Мощност на парогенератора | 36 kW |
| Максимално налягане в пещта | 50 kPa |
| Зони за контрол на температурата | Горна, средна и долна |
| Метод за контрол на температурата | PID регулиране и zero-cross твърдотелен контрол на мощността |
| Система за контрол | PLC базирано автоматично управление на процеси |
| Операторски интерфейс | HMI на китайски език |
| Еднородност на температурата на празна пещ | ≤ ±5°C при 600°C |
| Доставяне на азот | 0,05 MPa, 15 m³/h |
| Подаване на пара | 0,4 MPa, 15 m³/h |
| Въздух под налягане | 0,6–0,8 MPa |
| Охлаждаща вода | 0,3 MPa, 1 m³/h |
Важна бележка за поръчката:Предоставеното споразумение изброява различни обозначения на материала на камерата в различни раздели. Поради това крайният материал на камерата трябва да бъде потвърден писмено преди покупката. Действителната температура на обработка, капацитет на натоварване, време на цикъл и резултати от обработката зависят от конкретните части и валидираните параметри на процеса.
Приложения в праховата металургия
TheНапълно автоматична пещ за обработка с пара за прахова металургияе предназначен за подходящи железни синтеровани компоненти, изискващи контролирана обработка с пара.
Автомобилни PM компоненти
Подходящите структурни компоненти за автомобилната черна прахова металургия могат да бъдат оценени за подобряване на почерняването или устойчивостта на корозия.
Мотоциклетни компоненти
Части от черната прахова металургия, използвани в мотоциклетни приложения, могат да бъдат взети предвид, когато структурата на материала и компонента е проверена за обработка с пара.
Синтеровани структурни части
Спечените структурни компоненти, изискващи подобряване на свойствата на повърхността или обработка за запечатване на порите, също могат да бъдат подходящи.
Други синтеровани продукти от черни метали
Други приложения могат да бъдат оценени въз основа на състава на материала, порьозността, геометрията и размерите. Не всеки материал или компонент от праховата металургия е подходящ за един и същ процес на обработка с пара.
Фабрични изисквания за полезност
Преди да поръчат оборудването, купувачите трябва да потвърдят, че фабриката може да осигури необходимите комунални услуги, пространство за инсталиране и поддържаща инфраструктура.
Инсталационно пространство
Техническото споразумение препоръчва монтажна площ от повече от4000 × 3000 мм. Окончателното оформление на основата и контролния шкаф трябва да следва чертежа на основата на оборудването.
Азот и пара
Посочената нужда от азот е0,05 MPa, 15 m³/h, докато изискването за пара е0,4 MPa, 15 m³/h. А36 kW парогенераторсъщо е посочено в конфигурацията на оборудването.
Сгъстен въздух и охлаждаща вода
Изискването за сгъстен въздух е0,6–0,8 MPa, докато охлаждащата вода е посочена при0,3 MPa и 1 m³/h.
Инфраструктура на сайта
Мястото за монтаж трябва също така да осигурява електрическо захранване, дренаж, изпускателни тръби и достатъчно пространство за инсталиране и поддръжка на оборудването.
Окончателните спецификации на свързване, разположението на тръбопроводите, изпускателните устройства и разпоредбите за безопасност трябва да бъдат потвърдени с доставчика преди монтажа.
Автоматизиран цикъл на лечение
Автоматизацията намалява необходимостта операторите да превключват ръчно между отделните етапи на процеса.
Програмирани стъпки на процеса
PLC може да координира продухването с азот, обработката с пара и продухването с азот преди разтоварване съгласно одобрената рецепта.
Централизирана операция
Температурата, налягането в пещта, потокът на пара и времето на процеса могат да се управляват чрез един контролен интерфейс.
Повтарящи се рецепти
Валидираните рецепти за процеси могат да бъдат запазени и използвани повторно за одобрени части и условия на процеса, което помага за намаляване на грешките при ръчно задаване на параметри.
Мониторинг на производството
Оперативните данни и алармената информация позволяват на операторите да преглеждат условията на процеса и да разследват производствените проблеми.
Действителната производителност, консумацията на енергия, капацитетът на натоварване и качеството на обработката трябва да се оценяват според размерите на частите, разположението на натоварването, времето на цикъла и фабричните условия, а не само според номиналната мощност.
Информация, необходима за оферта
Преди да поискате оферта заНапълно автоматична пещ за обработка с пара за прахова металургия, купувачите трябва да предоставят достатъчно информация, за да може доставчикът да оцени необходимия размер на камерата и конфигурацията на процеса.
Информация за части
Предоставете материала на частта, чертежите на продукта, размерите и индивидуалното тегло.
Производствени изисквания
Посочете необходимото партидно количество за зареждане, производствен капацитет, работни смени и целево време на цикъла.
Цел на лечението
Определете ясно дали целта е почерняване на повърхността, подобряване на устойчивостта на корозия, подобряване на устойчивостта на износване или запечатване на порите.
Съществуващи данни за процеса
Ако частите вече се произвеждат, предоставете текущи параметри на процеса и известни проблеми с качеството.
Налични помощни програми
Осигурете наличните условия за електричество, азот, пара, сгъстен въздух и охлаждаща вода във фабриката.
Тази информация помага на XIAYI да оцени размерите на камерата, разположението на зареждането, рецептите на процеса и изискванията за полезност, преди да потвърди окончателната конфигурация.
Инсталация и техническа поддръжка
XIAYI може да предостави техническа документация и поддръжка за инсталиране на оборудване, въвеждане в експлоатация и обучение на оператори.
Технически документи
Пакетът от документи може да включва чертежи на основата, общи чертежи на сглобяване, чертежи на износващи се части, електрически схеми за управление, сертификати за инструменти, ръководства, инструкции за работа и списък на основните компоненти.
Въвеждане в експлоатация
Монтажът, пускането в експлоатация и стартирането могат да бъдат организирани, след като оборудването е позиционирано и обектът на клиента е готов.
Обучение на оператор
Обучението може да обхваща работа с оборудване, изпълнение на процес и основни оперативни процедури.
Преди изпълнението на проекта и двете страни трябва ясно да определят отговорностите и изискванията за приемане на енергия, вода, азот, пара, сгъстен въздух, дренаж, изпускателни тръби и повдигащо оборудване.
Често задавани въпроси
Какви продукти може да обработва тази пещ?
Той е предназначен основно за подходящи компоненти от черната прахова металургия, изискващи обработка с пара, като части, нуждаещи се от почерняване, подобряване на устойчивостта на корозия или запечатване на порите.
Какви ползи може да осигури обработката с пара?
Може да образува оксиден слой върху подходящи железни PM части и да помогне за подобряване на устойчивостта на корозия и износване. Може също така да поддържа приложения за запечатване на порите.
Каква е равномерността на температурата?
Техническото споразумение уточнява≤ ±5°C при 600°C при изпитвателни условия на празна пещ. Ефективността на заредената пещ трябва да се оценява отделно.
Как се автоматизира процесът на лечение?
PLC и HMI контролират температурата, времето за нагряване, потока на парата, налягането в пещта и превключването на азота според програмираната рецепта.
Какви помощни програми са необходими?
Изброените изисквания включват азот, пара, сгъстен въздух, охлаждаща вода и електричество, заедно с подходящи дренажни и изпускателни съоръжения.
Могат ли да се обработват различни размери на части от PM?
Пригодността зависи от размерите на камерата, геометрията на детайлите, разположението на натоварването и изискванията на процеса. Преди одобрение на производството се препоръчват чертежи на продукта и тестване на проби.
Свързана категория
- Части за прахова металургия
- Части за щамповане на амортисьори
- Гумени части за амортисьори
- Пластмасови части на амортисьора
- Бутален прът на амортисьора
- Спирална пружина на амортисьора
- Плъзгаща се DU втулка
- Закопчалки за амортисьори
- Стоманена тръба
- Пълни амортисьори
- Оборудване за производство и тестване на компоненти на амортисьори
Изпратете запитване
Информация за контакт
-
Адрес
No.209 Lane 520 Tongning Rd, Qianjiang Street, Jiangbei District, Ningbo City, Zhejiang Province, Китай
-
Тел
-
електронна поща
Получете персонализирана оферта за вашите части за амортисьори
Защо глобалните купувачи избират Ningbo Xiayi:
✓ Сертифициран по IATF 16949 — Степента на дефекти е строго контролирана под 0,1%.
✓ Доставка от пълна категория — бутала, пръти, пружини, щампи и гумени части.
✓ Поддръжка за научноизследователска и развойна дейност — персонализирани формули за прахова металургия и бързо създаване на прототипи за 7-10 дни.
✓ Доказан капацитет — 50 милиона бутала със сърцевина, произведени годишно за глобални OEM производители.
Готови ли сте да започнете? Попълнете формуляра по-долу и нашият инженерен екип ще отговори в рамките на 24 часа с персонализирана препоръка.
Свързани продукти

Препоръки за новини